
 0519-88402881


伸缩卡盘︱赋能拉力测试棒精密加工
 2026年10月17日 |
 阅读次数:58
在材料力学性能检测领域,拉力测试棒(拉伸试样)是判定金属材料屈服强度、抗拉强度、断后伸长率等核心指标的基准载体,其加工精度直接决定试验数据的有效性。依据ASTM E8、ISO 6892-1、GB/T 228.1等国内外标准,圆棒形拉力试样对标距段同轴度、表面粗糙度、过渡圆弧连续性均有严苛要求——轻微的接刀痕、同轴度偏差或震刀纹路,都会成为应力集中源,导致试样断裂位置偏离标距区,最终造成试验数据失真、检测结果无效。
对于第三方检测机构、冶金企业质检部门、高校材料实验室及新材料研发厂商而言,细长型拉力测试棒的加工长期面临三大夹持痛点:一是传统三爪卡盘掉头二次装夹,易产生同轴度偏差,试样夹持端与标距段不同心,拉伸试验时引入附加弯曲应力,直接影响强度数值准确性;二是多次装夹产生的接刀痕与台阶感,在过渡圆弧区域形成应力集中点,是试样非正常断裂的主要诱因;三是单纯采用端面驱动方案时,粗车大切削余量工况下工件刚性不足,易出现震刀纹,标距段表面质量不达标,后续抛光工序耗时费力,小批量多规格试样加工效率低下。
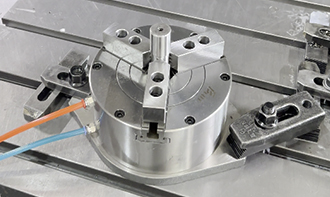
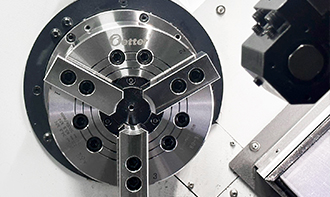
针对细长轴类工件加工的行业痛点,常州比优特精密夹具推出伸缩卡盘一体化夹持解决方案,融合卡爪刚性夹持与端面驱动定位双重优势,为各类金属材料拉力试样、双头螺纹轴类零件的精密车削提供稳定工艺支撑。
两头螺纹工件加工:伸缩卡盘与传统端压方案的差异
在轴类加工场景中,两头带螺纹的工件(如双头螺柱、拉杆、连接轴、带夹持螺纹的拉力测试棒等)应用广泛,其核心质量要求在于两端螺纹的同轴度、牙型精度与表面质量。传统加工工艺中,纯端压驱动(端面齿盘+尾座顶尖顶紧)是长轴光杆加工的常用方案,但在两头螺纹加工场景中存在明显局限,与伸缩卡盘方案形成显著差异。
传统纯端压驱动方案的特点与局限
纯端压方案依靠端面齿盘与工件端面咬合传递扭矩,配合尾座顶尖轴向顶紧实现工件定位,全程无外圆卡爪夹持。
• 优势:外圆表面无夹持压痕,可一次装夹完成中间光杆段的外圆加工。
• 局限:螺纹切削刚性不足。纯靠轴向顶紧与端面咬合提供扭矩,车削螺纹时径向切削力大,易出现工件打滑、震刀现象,导致螺纹牙型缺损、表面振纹超标,尤其在加工大螺距、高硬度材质工件时稳定性不足。
伸缩卡盘的加工优势
伸缩卡盘采用“卡爪刚性夹持+端面驱动定位”的复合结构,搭配卡爪轴向伸缩避让功能,针对两头螺纹工件形成全工序一次装夹方案。
• 一次装夹完成双头螺纹加工,同轴度更优。工件单次装夹后,先通过卡爪+端面驱动双重锁紧,完成远端螺纹与中间光杆的粗、精加工;当刀具进给至卡爪夹持区域时,卡爪自动松开并轴向伸缩避让,刀具连续走刀完成近端螺纹及外圆加工。全程无需掉头,避免二次装夹的同轴度误差,两端螺纹同轴度一致性优于端压掉头工艺,保障螺纹装配受力均匀。
• 双重锁紧刚性强,螺纹加工质量更稳定。对比纯端压仅靠端面咬合传力,伸缩卡盘的卡爪夹持+端面驱动双重锁紧结构,可提供更大的抗扭刚性与径向支撑。车削螺纹时切削抗力更分散,有效抑制震刀、打滑问题,螺纹牙型轮廓清晰、表面粗糙度低,适配碳钢、不锈钢、钛合金等多种材质的螺纹加工。
• 轴向定位高,批量一致性好。工件一次装夹定位后全程不拆卸,轴向基准统一,两端螺纹长度、退刀槽位置一致性高,避免端压掉头装夹带来的尺寸偏差,批量加工尺寸离散度低,减少后续选配与返修工作量。
• 兼顾无夹痕要求。针对表面要求高的工件,可配合定制软爪与伸缩避让工艺,夹持段加工后表面平整,无明显压痕,兼顾精度与外观质量。




查看更多(共0条)评论列表