
 0519-88402881


曲轴加工专用卡盘|比优特精密夹持方案 赋能曲轴部件量产
 2026年11月06日 |
 阅读次数:27
在汽车制造、内燃机、工程机械等核心产业中,曲轴是发动机动力输出的核心部件,其加工精度直接决定整机运行的平稳性、使用寿命与可靠性。随着国内商用车、乘用车及新能源混动产业的快速发展,曲轴加工向高精度、高节拍、高一致性方向持续升级,对夹持夹具的刚性、分度精度与长期稳定性提出了严苛要求。
长期以来,高端曲轴加工专用卡盘市场以德、日等进口品牌为主导,普遍存在采购成本高、交付周期长、本地化技术服务响应慢等痛点,尤其在多品种小批量定制场景下,进口方案的适配灵活性不足,难以匹配国内主机厂及零部件企业的快速迭代节奏。推动曲轴加工夹具国产化替代,既是装备自主可控的产业趋势,也是制造企业降本提效的现实需求。
曲轴加工的核心夹持挑战
曲轴属于典型的偏心轴类零件,主轴颈与连杆颈存在固定偏心距,加工过程中需实现偏心回转与分度定位,传统通用卡盘难以满足工艺要求,行业普遍面临四大夹持难题:
1. 偏心定位精度难保障:连杆颈加工需控制偏心距与角向位置,普通夹具定位误差大,易导致曲轴冲程尺寸超差;
2. 切削刚性不足易震刀:曲轴悬伸量大、切削余量不均,夹持刚性不足时易产生震刀纹,影响轴颈表面粗糙度与圆度;
3. 多序装夹累积误差大:传统工艺需多次换装加工不同轴颈,重复定位偏差累积,导致各轴颈同轴度、相位角一致性差;
4. 批量生产维护成本高:进口夹具配件交期长、价格高,停机维护影响量产节拍。
比优特曲轴加工专用卡盘核心技术特点
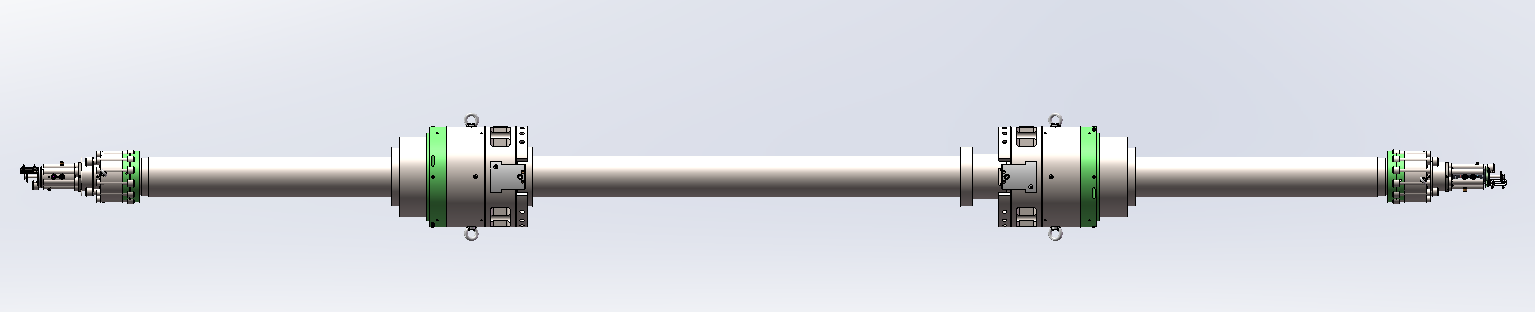
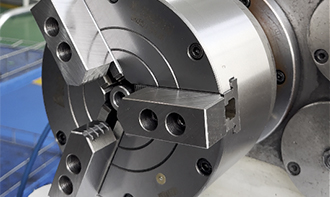
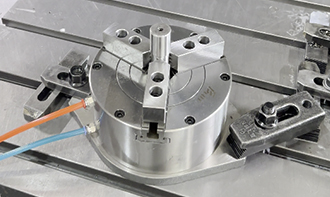
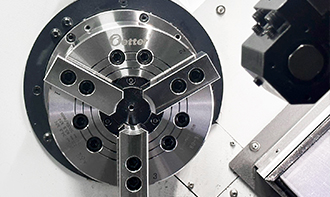
比优特深耕精密液压卡盘研发制造,针对曲轴加工工艺特性推出专用夹持解决方案,覆盖曲轴主轴颈、连杆颈车削及磨削工序,为汽车零部件制造企业提供稳定可靠的国产化夹持选择。
1. 高精偏心分度结构,尺寸一致性可控
曲轴磨削采用偏心分度夹持设计,可准确转相位角,一次装夹可完成多工位分度加工,减少多序换装带来的累积误差。
角向定位高精可控,保障各连杆颈的相位角度偏差控制在工艺允许范围内,曲轴冲程尺寸稳定性强,适配四缸、六缸等多类型曲轴的批量加工需求。
2. 高刚性夹持结构,重载切削稳定
卡盘本体采用高强度合金铸铁一体成型,关键受力部件经多道热处理强化,夹持刚性充足,可承受曲轴粗车、半精车工序的大切削量冲击。
3. 精密重复定位,保障批量加工品质
依托精密加工与装配体系,卡盘重复定位精度稳定可控,配合高精度定位基准,批量生产中曲轴尺寸离散度小,形位公差一致性好。
核心传动部件经过耐磨强化处理,长期高频装夹后精度衰减缓慢,无需频繁调校打表,持续保障量产过程中的加工品质稳定。
4. 全密封防护设计,适配车间量产环境
采用防尘防屑结构,可有效阻挡曲轴加工过程中大量的铁屑、切削液侵入卡盘内部腔体,保护传动配合面不受磨损腐蚀。
日常维护简单便捷,易损件更换方便,大幅降低停机维护时间与长期使用成本,适配汽车零部件车间连续量产的作业节奏。
5. 定制化适配能力,灵活匹配工况
支持根据客户曲轴图纸、机床参数与加工工艺定制专属夹持方案,可适配不同轴颈直径、偏心距、相位角的曲轴工件。
标准化主轴接口设计,兼容国内主流数控车床与专用曲轴机床,安装调试便捷,可快速接入现有产线。
对比进口品牌的核心优势
1. 同等精度等级,采购成本更优
在同等夹持精度与刚性表现下,比优特曲轴专用卡盘相比德、日同类进口产品,可帮助客户显著优化采购成本,降低装备投入门槛,同时避免进口配件的高昂溢价。
2. 交付周期更短,匹配项目节奏
标准款产品常备库存,定制化方案交付周期远短于进口品牌6-12个月的订货周期,可快速响应客户新项目投产、产线扩能的进度需求,避免因夹具交付滞后影响整体项目排期。
3. 本地化技术服务,快速响应
立足常州制造基地,聚焦服务江浙沪皖及国内制造业集群,提供选型评估、安装调试、工艺优化、售后维修一体化技术支持。
技术团队可快速响应现场问题,上门服务效率远高于进口品牌的远程支持模式,及时解决装夹调试难题,保障产线稳定运行。
4. 灵活定制能力,适配多品种生产
针对国内车企多平台、多品种曲轴共线生产的特点,可提供快速换型方案与定制化夹具设计,适配小批量多品种的柔性生产需求,相比进口品牌的标准化产品更具适配灵活性。
应用场景与工艺价值
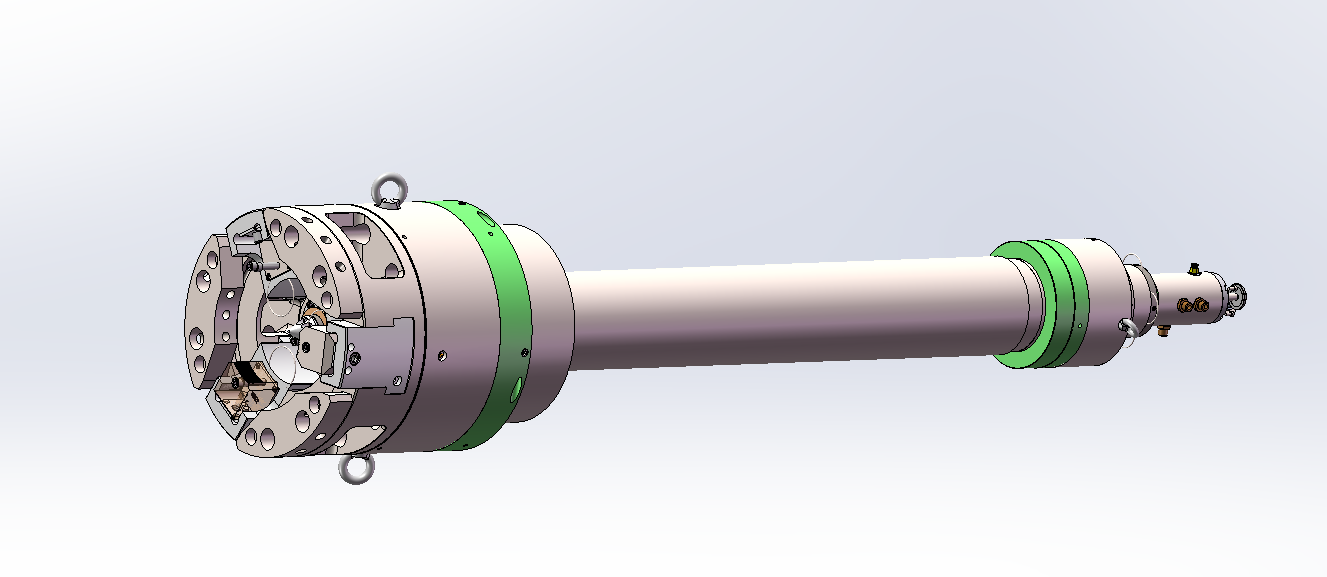
比优特曲轴加工专用卡盘广泛适配乘用车曲轴、商用车曲轴、内燃机曲轴、压缩机曲轴等各类偏心轴类零件的车削、磨削加工,覆盖汽车整车厂、发动机厂、曲轴加工企业等多类客户。
通过高精偏心定位、高刚性夹持与稳定的精度保持性,可有效提升曲轴加工合格率,降低废品损失,缩短单工序加工周期,助力客户在保障加工品质的同时,实现量产效率与成本控制的双重优化。
比优特始终专注精密夹持技术研发,坚持以国产化方案服务高端制造产业。除曲轴专用卡盘外,可针对各类异形、精密轴类零件提供定制化夹持解决方案,欢迎来图来样洽谈评估,共同推动精密加工装备自主可控升级。




查看更多(共0条)评论列表